Kotiin / Blogi / Teollisuuden uutisia / Alumiinin suulakepuristusteollisuus: prosessit, sovellukset ja toimittajan valinta
Teollisuuden uutisia


Alumiinin suulakepuristusteollisuus ei ole enää vain kuuman metallin työntämistä muotin läpi. Luotettavimmilla toimitusketjuilla on yksi ominaisuus: yksi kumppani, joka ohjaa muotin suunnittelua, suulakepuristusta, lämpökäsittelyä, pinnan viimeistelyä ja lopputyöstöä. Ostajan kannalta tämä vähentää pinoamisen toleranssia ja lyhentää kelpuutusaikaa. Käytännön johtopäätös on yksinkertainen: vertailtaessa toimittajia, arvioi koko tuotantosilmukka, ei vain ekstruusiopuristimen kokoa.
Keskeinen johtopäätös: Aseta vähintään yhtä paljon painoa loppupään kapasiteettiin kuin puristimen tonnimäärään. Talon sisäinen meistien valmistus, vanhentavat uunit ja CNC-työstö tekevät usein suulakepuristetusta profiilista tuotantovalmiuden komponentin.
Alumiinin ekstruusio on pohjimmiltaan kuumamuovausprosessi. Esilämmitetty aihio työnnetään muotin läpi korkealla paineella, jolloin muodostuu jatkuva profiili, jolla on kiinteä poikkileikkaus. Teollisuuden kilpailukyky riippuu kuitenkin siitä, mitä tämän vaiheen ympärillä tapahtuu. Toimittaja, joka ei pysty hallitsemaan koko lämpökiertoa, joutuu ponnistelemaan yhtenäisen mittatarkkuuden ja mekaanisten ominaisuuksien saavuttamiseksi.
Jokainen vaihe on mahdollinen vaihtelun lähde. Esimerkiksi muotin lämpötila muuttaa pinnan laatua, vaimennusnopeus vaikuttaa kovuuteen ja vanhenemisaika määrittää eron pehmeän T5-profiilin ja kovemman T6-profiilin välillä. Monet insinöörit valitsevat metalliseoksen paperille, mutta huomaavat myöhemmin, että toimittajan prosessiohjauksella on suurempi vaikutus komponenttien todelliseen käyttäytymiseen.
Kokoonpanolinjoissa ja materiaalinkäsittelyjärjestelmissä käytettäviin kehyksiin insinöörit tarvitsevat harvoin eksoottisia metalliseoksia. Ne tarvitsevat suoria, mitoiltaan yhdenmukaisia osia. Siksi monet määrittäjät standardoivat teolliset alumiinipuristusprofiilit valmistettu tiukoilla toleransseilla ja saatavana useissa vakiokokoissa.
 Teollisuuden alumiinipuristusprofiilien toimittajat, räätälöity tehdas Teollisuuden alumiinipuristusprofiilien toimittajina ja teollisuusalumiiniekstruusioprofiilien tehtaana Kiinassa Jianbang tarjoaa mukautettuja... Näytä tuote →
Datalehdissä luetellaan lujuus ja venymä, mutta ne eivät osoita, kuinka seos käyttäytyy hitsauksen, anodisoinnin tai taivutuksen aikana. Alla olevassa taulukossa verrataan yleisiä suulakepuristusseoksia, joita käytetään alumiinin suulakepuristusteollisuudessa tyypillisin myötöraja-aluein.
Käytännössä vahvempi metalliseos ei ole aina paras valinta. Jos profiili on kaareva tai anodisoitava, kohtalainen metalliseos, kuten 6063, voi tuottaa paremman pinnan ja pienemmät kokonaiskustannukset.
Alumiinin suulakepuristusteollisuudessa kysyntä on keskittynyt rakentamiseen, autoteollisuuteen ja uuteen energiaan. Rakentaminen on edelleen suurin segmentti, koska verhoseinät, ikkunoiden karmit ja rakenneosat ovat riippuvaisia suulakepuristetusta alumiinista. Autoteollisuudesta ja uudesta energiasta on tullut nopeimmin kasvavia alueita, kun valmistajat siirtyvät käyttämään kevyitä rakenteita.
Energian varastointi on erityisen mielenkiintoinen sovellus, koska akkurungoissa yhdistyvät ohuet seinät, korkea jäykkyys ja tiukat asennustoleranssit. Monet valmistajat luottavat nyt alumiiniprofiilit energiaa varastoiville akuille saavuttaa sekä rakenteelliset että lämpötavoitteet.
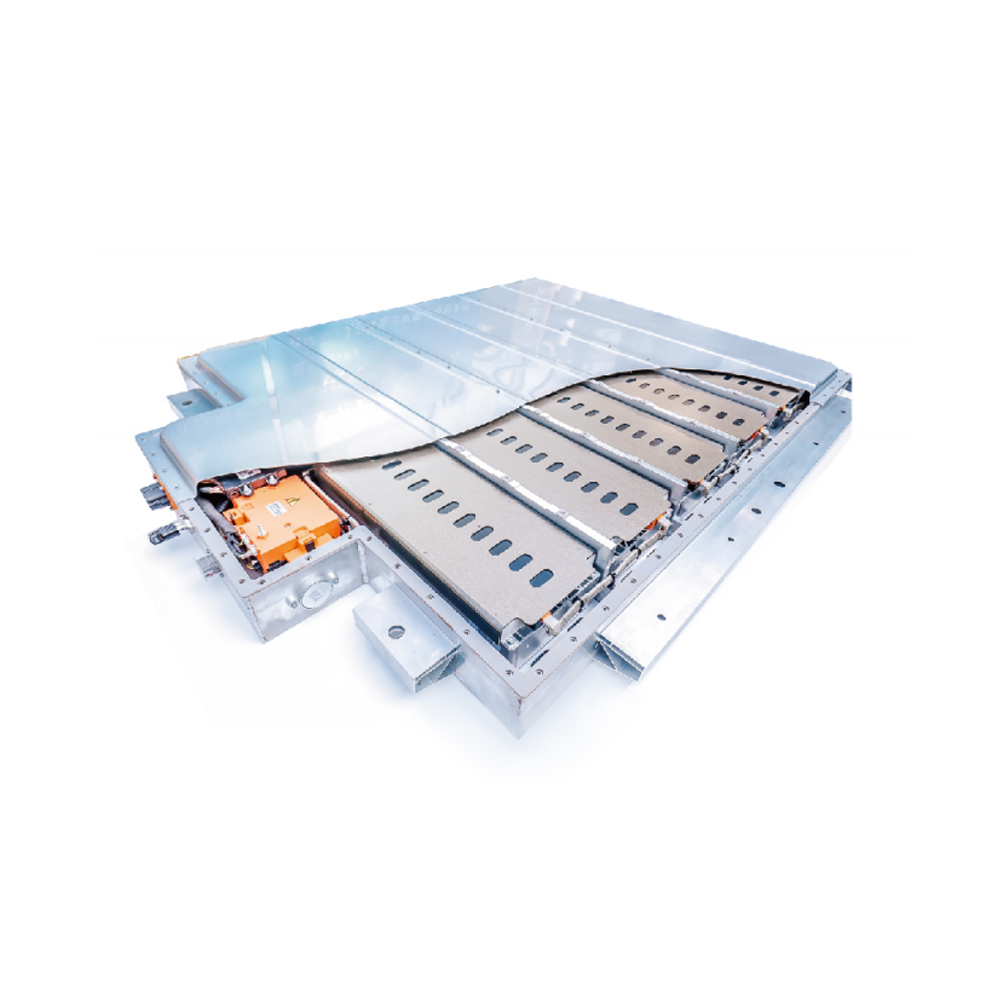 Alumiiniekstruusio energiavarastojen akkujen valmistajille, tehdas - Jia Jianbang on alumiiniekstruusio energiavarastojen akkujen valmistajille ja tehtaalle Kiinassa, räätälöity alumiinipuristus energiaa varten... Näytä tuote →
Laajempi kuva autoteollisuuden vaihdosta, katso kuinka alumiinin suulakepuristus otetaan käyttöön autoissa ja uusissa energiaajoneuvoissa .
Strukturoitu hankintaprosessi estää kalliit yllätykset. Seuraava työnkulku toimii useimmissa alumiinin suulakepuristusohjelmissa yksinkertaisista arkkitehtonisista osista monimutkaisiin autokomponentteihin.
Päätä, kantaako profiili rakenteellisia kuormia, altistuuko se ulkotiloihin vai vaatiiko profiilin jatkuvaa puhdistusta. Tämä kaventaa seosta ja luonnetta.
Käytä yllä olevaa tietotaulukkoa. Älä määritä vaadittua vahvempaa metalliseosta, jos päävaatimus on pinnan laatu tai hitsattavuus.
Ota meistintekijä ajoissa mukaan. Seinän paksuuden tasaisuus ja suutinlinjojen sijainti muuttavat saavutettavissa olevia toleransseja ja lopullisia kustannuksia.
Tarkista suoruus, vääntyminen, pinnan viimeistely ja kovuus ennen hyväksymistä. A vertikaalisesti integroitu alumiinipuristustoimittaja voi iteroida nopeasti, koska suunnittelu, stanssaus, suulakepuristus ja testaus ovat saman katon alla.
Koordinoi anodisointi, jauhemaalaus, leikkaus ja CNC suulakepuristusaikataulun kanssa. Porattujen, jyrsittyjen tai kierretettujen osien osalta kysy, voiko sama järjestelmä toimia autonosien CNC-työstö .
 Auton osien CNC-koneistuksen valmistajat, tehdas - Jiangyin Jianbang alumiini Jianbang on autoosien CNC-koneistuksen valmistaja ja tehdas Kiinassa, räätälöityjen autoosien CNC-työstö verkossa, autoteollisuuden... Näytä tuote →
Kohdista pakkaukset, varastoohjelmat ja materiaalin jäljitettävyys ennen kuin tuotanto käynnistyy.
Alumiiniprofiilit huolletaan usein vasta, kun pinnoite alkaa haalistua tai ikkunakehys alkaa vuotaa. Ulkosovelluksissa päivittäinen saaste ja suolakertymät voivat lyhentää anodisoidun tai jauhemaalatun pinnan käyttöikää. Tehokkain huolto-ohjelma on yksinkertainen: puhdista miedolla pesuaineella ja vedellä säännöllisin väliajoin, vältä hankaavia tyynyjä ja tarkasta verhoseinien osien tiivisteet ja tyhjennysreiät.
Teollisuus- ja rakenneprojekteissa vaatimustenmukaisuus on yhtä tärkeää kuin ylläpito. Viitestandardit, kuten EN 755 tai ASTM B221, määrittelevät suulakepuristetun alumiinin mittatoleranssit ja mekaaniset ominaisuudet. Autoalan asiakkaat voivat vaatia IATF 16949- ja PPAP-asiakirjoja. Uudet energia- ja sähköisen liikkuvuuden hankkeet vaativat usein täyden jäljitettävyyden aihion valuerästä ekstruusioerään. Pätevän suulakepuristuskumppanin tulee pystyä toimittamaan materiaalitodistukset, pinnan viimeistelyasiakirjat ja tarkastusraportit ilman erityistä pyyntöä.

Tekijänoikeus © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Kaikki oikeudet pidätetään.
 Alumiiniekstruusiovalmistajat
Alumiiniprofiilien toimittajat


